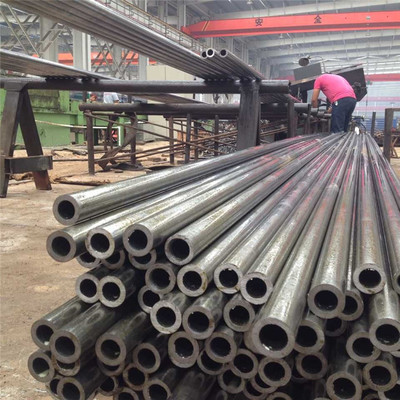
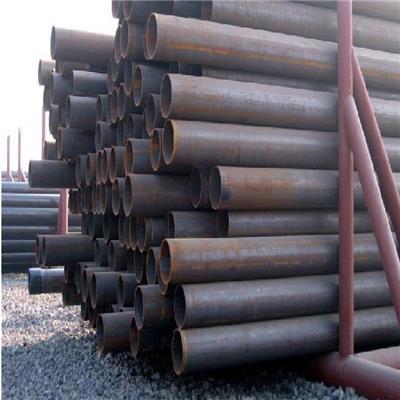
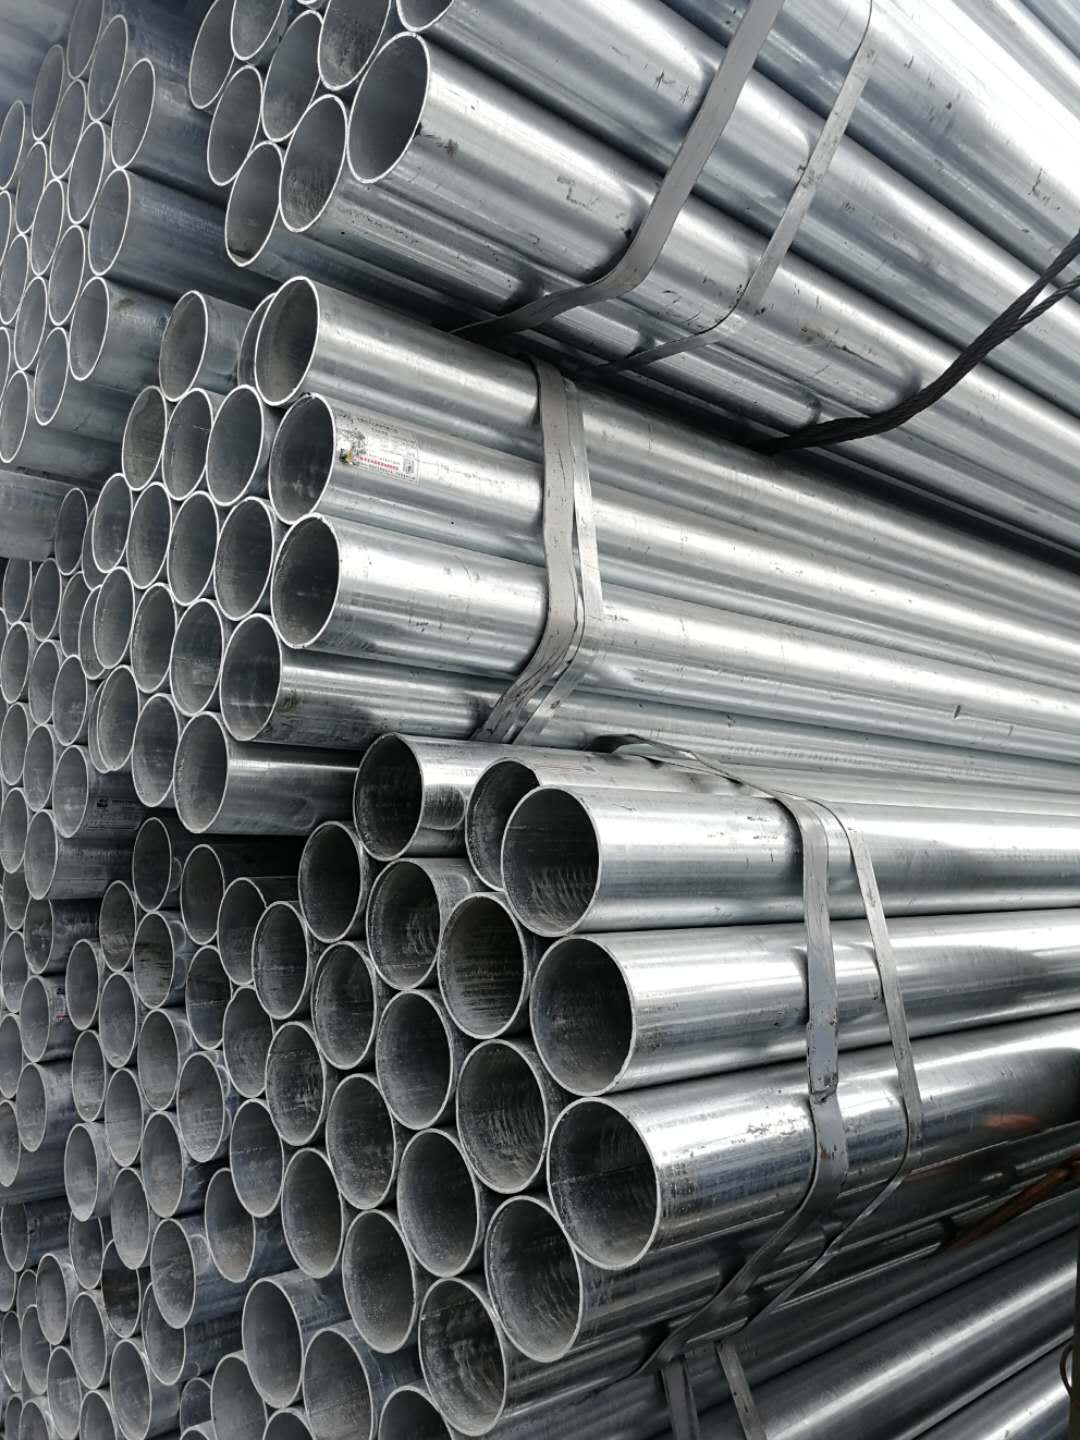
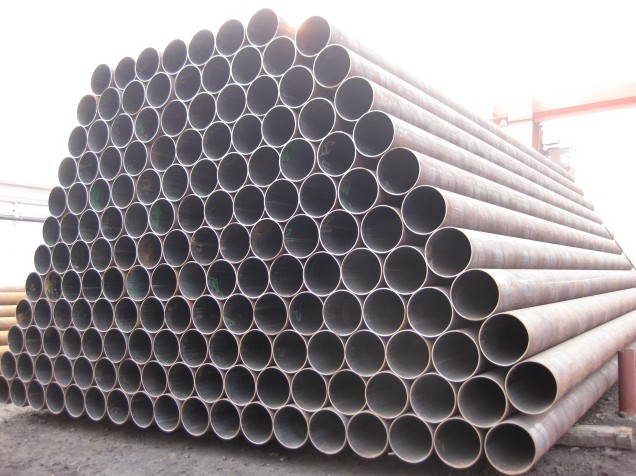
钢护筒防腐螺旋钢管喷涂工艺详解 从表面处理到涂层固化
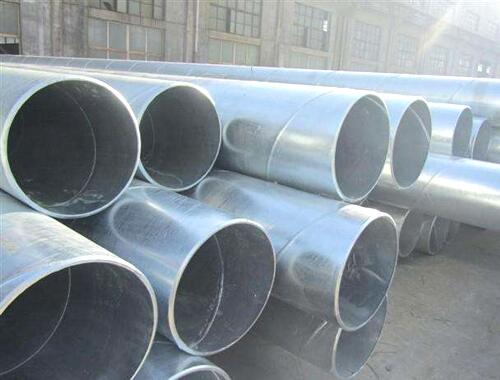
一、引言\n\n钢护筒作为桥梁、码头、深基坑等工程中的关键临时或永久结构,长期处于潮湿、盐雾、海水及土壤等强腐蚀环境中。螺旋钢管因其高强度、易加工和良好的密封性,被广泛用于钢护筒制造。普通螺旋钢管若不做防腐处理,腐蚀速率极快,严重影响工程安全与寿命。因此,防腐喷涂工艺成为钢护筒制造中的核心环节。\n\n本文将系统介绍钢护筒防腐螺旋钢管从基材预处理到涂层固化的完整喷涂工艺,帮助读者了解各工序的技术要点与质量控制关键。\n\n## 二、钢护筒防腐螺旋钢管概述\n\n- 螺旋钢管:以热轧钢带为原料,经卷曲成型、螺旋焊接制成,管径范围大,常用于大直径钢护筒。\n- 防腐要求:根据使用环境(淡水、海水、盐碱地、埋地等),一般要求防腐寿命在20~50年不等。常见涂层体系包括环氧煤沥青、熔结环氧粉末(FBE)、三层聚乙烯(3PE)、聚氨酯及玻璃鳞片涂料等。\n- 常用喷涂方式:高压无气喷涂、空气喷涂、静电喷涂及热喷涂(火焰喷涂或电弧喷涂锌铝层)。\n\n## 三、喷涂前表面处理工艺(关键前道)\n\n涂层90%的失效源于表面处理不当,因此前处理是喷涂工艺的第一核心。\n\n1. 除油除污:使用碱液、乳化剂或有机溶剂清除钢管表面油污、油脂。\n2. 抛丸/喷砂除锈:\n - 磨料:钢丸、钢砂或铜矿砂。\n - 标准:达到Sa2.5级(非常彻底除锈),表面粗糙度Rz=40~80μm,锚纹深度宜30~75μm。\n - 处理后表面呈灰白色,无氧化皮、锈迹和旧涂层。\n3. 除尘清洁:用干燥压缩空气吹净粉尘,并按ISO 8502-3检查灰尘量。\n\n处理完成的表面应在4小时内(潮湿环境)或8小时内(干燥环境)进行喷涂,防止返锈。\n\n## 四、喷涂料的选择与调配\n\n根据钢护筒服役环境,常用底漆、中间漆与面漆组合,例如:\n\n- 底漆:环氧富锌底漆、无机富锌底漆(提供阴极保护)\n- 中间漆:环氧云铁中间漆(增加屏蔽厚度)\n- 面漆:聚氨酯面漆、丙烯酸聚氨酯面漆(耐候、耐水)\n- 重防腐可选:环氧玻璃鳞片、厚浆型环氧煤沥青或3PE\n\n精确按厂家配比将A、B组料混合,充分搅拌熟化5~30分钟,并测试适用期(混合后可使用时间)。\n\n## 五、螺旋钢管喷涂工艺方法\n\n### 1. 高压无气喷涂(最常用)\n\n利用高压柱塞泵,将涂料加压至15~40MPa,经回流室与喷嘴雾化喷出。\n喷涂工作参数:喷嘴0.015\
如若转载,请注明出处:http://www.ztwz88888.com/product/47.html
更新时间:2026-09-23 15:34:43